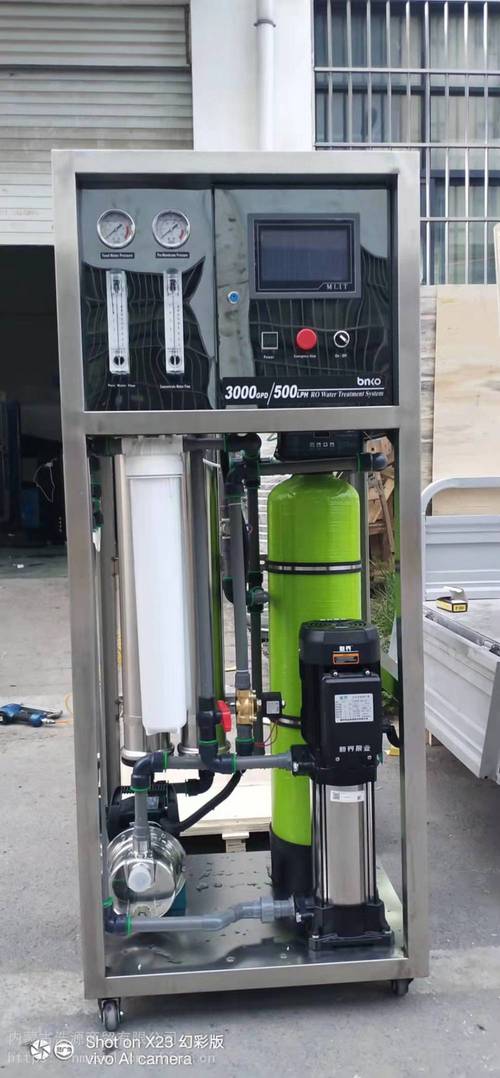
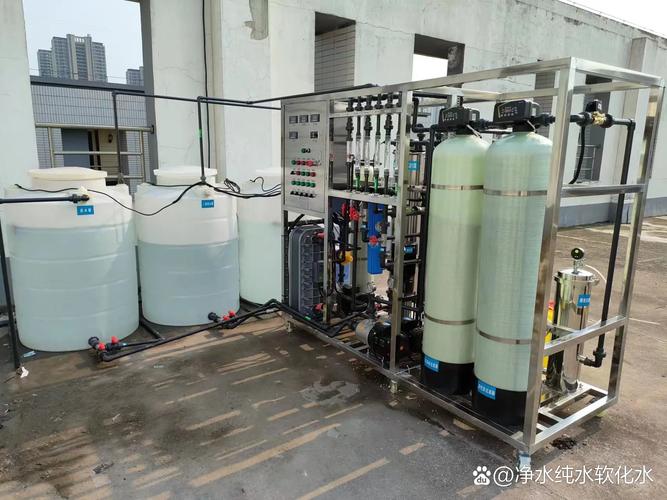
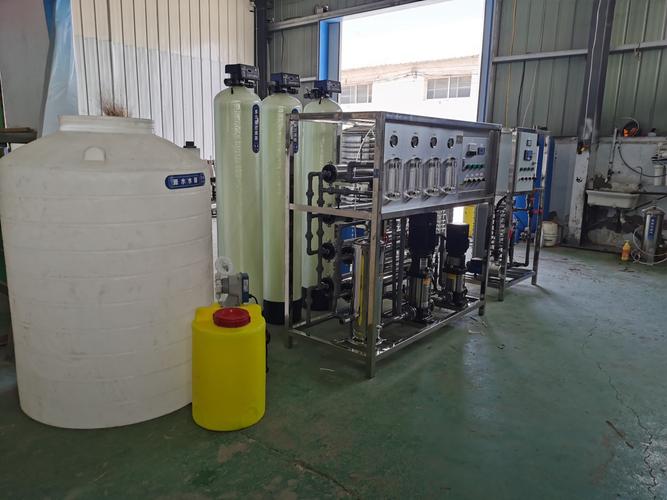
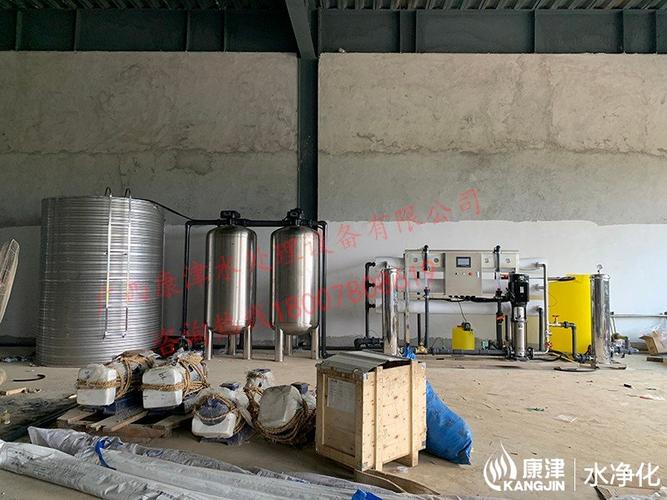
0.5t/h大型商用纯水机 RO反渗透工艺,200人工厂的直饮纯净水解决方案
在现代化工厂的运营中,员工的饮水安全与健康是企业后勤保障的重要一环。对于拥有200名左右员工的工厂而言,传统的桶装水不仅成本高昂,而且存在水源不新鲜、搬运繁琐、管理困难等问题。0.5t/h大型商用纯水机应运而生,其采用先进的RO反渗透工艺,能够直接产出新鲜纯净水,成为200人规模工厂的理想饮水设备。
一、为什么200人工厂需要0.5t/h纯水机?
0.5t/h即每小时产水0.5吨(500升)。按照工厂员工每天8小时工作制,每天可产水4吨。假设每位员工每天饮用2升水,200人每天的需求量为400升。即便加上食堂做饭、茶水间、接待用水等,0.5t/h的产水量也绰绰有余,同时可配置大容量储水罐(如1吨或2吨)来应对高峰用水,确保持续供应。
与企业采购桶装水相比,商用纯水机一次投资长期受益,每升水的成本仅几分钱,且水质更可控、更新鲜。
二、RO反渗透工艺:纯净水的核心保障
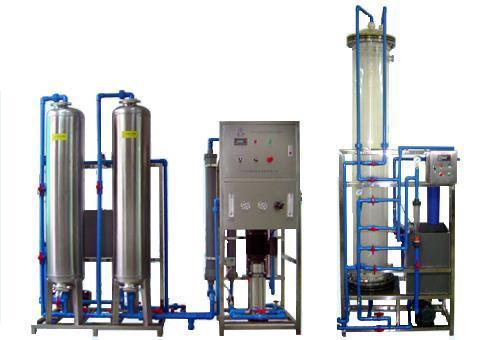
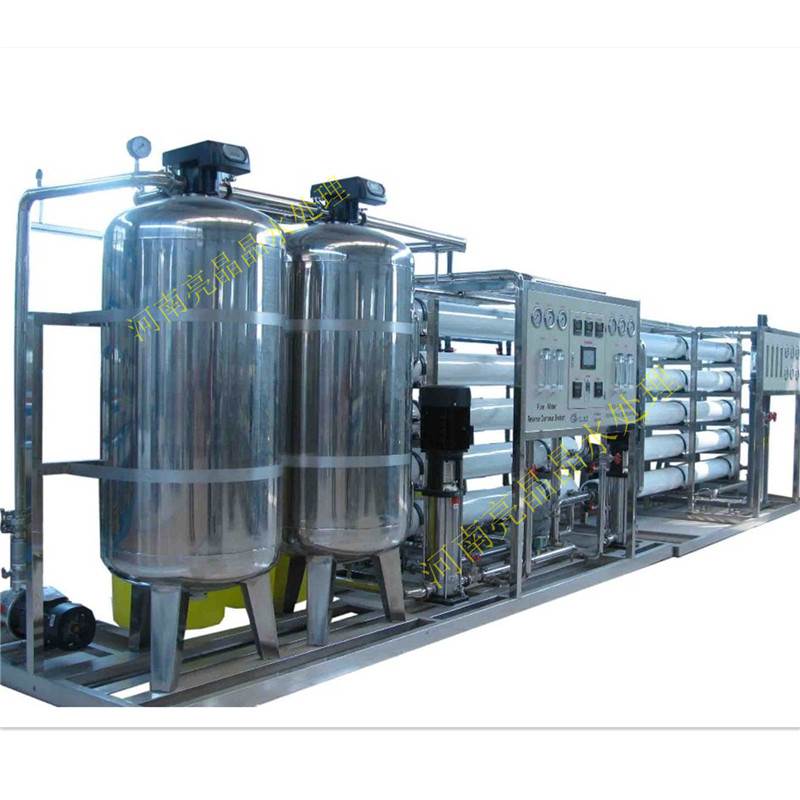
RO反渗透(Reverse Osmosis)是目前公认的高效水处理技术之一。0.5t/h商用纯水机通常包含以下核心流程:
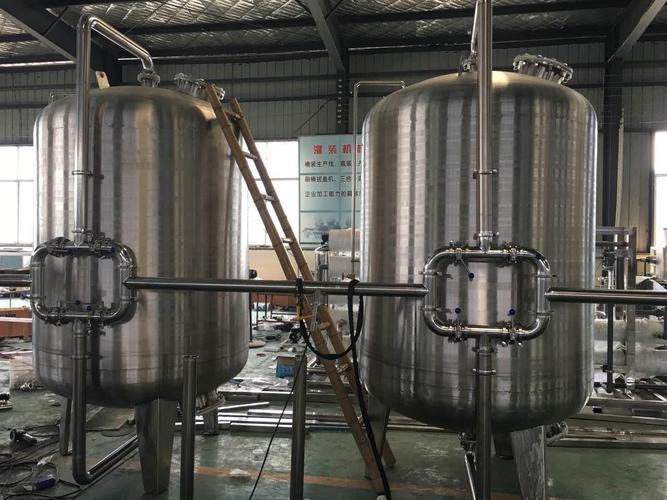
- 预处理系统:包括石英砂过滤器、活性炭过滤器、软化树脂罐等,去除原水中的泥沙、铁锈、余氯、钙镁离子,保护RO膜。
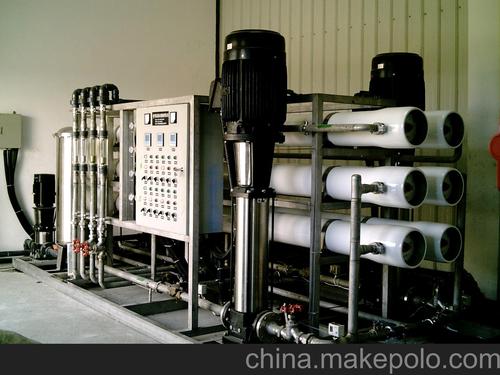
- RO反渗透主机:利用高压泵将水压入RO膜,膜孔径仅为0.0001微米,可有效截留细菌、病毒、重金属、溶解性盐类、有机物等,脱盐率高达到96%以上。
- 后置处理:为改善口感,可加装后置活性炭或矿化滤芯;如需直接饮用,通常配置紫外线杀菌器或臭氧杀菌,确保出水无菌。
- 储水与供水:纯净水存入无菌水箱,通过变频供水泵或压力罐输送到各个饮水点,即开即饮。
经过该工艺处理的水即为纯净水, TDS值可低至10-30 ppm,清冽甘甜,可直接饮用。
三、这个方案为什么适合200人工厂?
- 安全直饮:RO膜过滤精度极高,出水符合《生活饮用水卫生标准》(GB5749-2022)和《饮用净水水质标准》(CJ94-2005),无需烧开即可饮用。
- 新鲜健康:现制现饮,避免了桶装水长期存放可能产生的二次污染和“死水”问题。
- 成本节约:以一个200人工厂为例,每年桶装水费用约2-4万元,而商用纯水机年维护成本(滤芯更换、电费)仅几千元,1-2年即可收回投资。
- 高效稳定:0.5t/h产量匹配工厂节奏,可同时供应车间、办公区、食堂等多个饮水点,早高峰用水无忧。
- 智能控制:设备可配备PLC全自动控制,实现无水保护、满水停机、自动冲洗等功能,无需专人值守。
四、选型与安装要点
- 原水水质:若原水硬度高或含盐量高,应加强软化或增加二级RO;若原水为市政自来水,标准工艺即可。
- 设备尺寸:0.5t/h商用纯水机通常占地约2-3平方米,需预留操作空间;建议安装在通风、干燥、有排水地漏的独立水房。
- 储水配置:建议配1吨食品级PE水箱或不锈钢水箱,保证连续供水。
- 供水管网:若工厂面积大,建议采用变频恒压供水,避免多层楼水压不足。
- 售后服务:选择正规厂家,确保滤芯耗材长期供应和及时的技术支持。
五、
0.5t/h大型商用纯水机集RO反渗透工艺、新鲜直饮、低成本、高可靠性于一身,完美匹配200人左右工厂的饮用水需求。它不仅是员工健康饮水的好帮手,也是企业后勤管理降本增效的明智投资,可广泛应用于车间、宿舍、食堂、办公室等场景,为员工提供源源不断的清洁、新鲜、直接饮用的纯净水。
如若转载,请注明出处:http://www.harusz.com/product/52.html
更新时间:2026-10-22 06:53:56